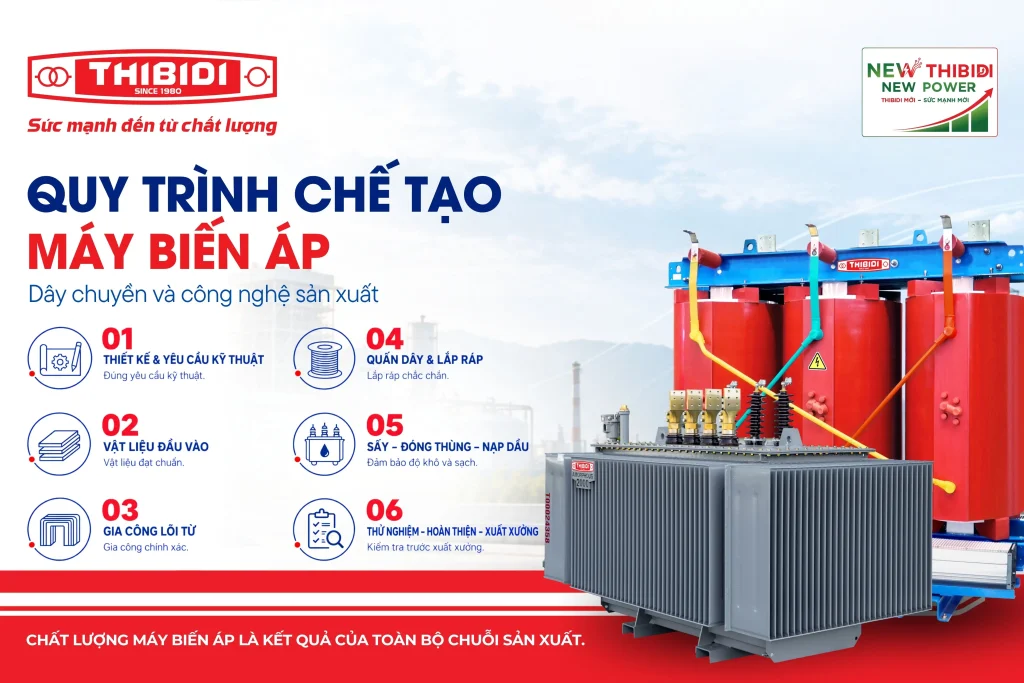
Chất lượng máy biến áp là kết quả của toàn bộ chuỗi: yêu cầu kỹ thuật, thiết kế, lựa chọn và kiểm soát vật liệu, gia công lõi từ, chế tạo dây quấn, lắp ráp, quản lý độ ẩm – độ sạch, sấy, đóng thùng và nạp dầu khi áp dụng, thử nghiệm, hoàn thiện, đóng gói, xuất xưởng và truy xuất. Vậy một máy biến áp chất lượng cao được tạo ra như thế nào? Khám phá từng công đoạn và các điểm kiểm soát quan trọng để có cơ sở đánh giá năng lực nhà sản xuất trước khi lựa chọn.
1. Tiêu chuẩn và hồ sơ thiết kế chế tạo máy biến áp
Bộ IEC 60076 là nền tảng phổ biến cho máy biến áp lực; dự án tại Việt Nam còn phải tuân thủ TCVN, quy chuẩn, yêu cầu của chủ đầu tư và lưới điện. Trước sản xuất cần chốt bản vẽ, dữ liệu định mức, tổn hao, trở kháng, độ tăng nhiệt, mức cách điện, tổ đấu dây, phụ kiện và kế hoạch kiểm tra.
Tìm hiểu thêm:
- Máy biến áp 3 pha là gì? Cấu tạo, nguyên lý hoạt động và ứng dụng
- Máy biến áp 1 pha là gì? Cấu tạo, nguyên lý hoạt động và lưu ý lắp đặt
2. Nguyên vật liệu chính chế tạo máy biến áp
- Thép kỹ thuật điện cho lõi từ.
- Đồng hoặc nhôm dẫn điện cho dây quấn.
- Giấy, bìa ép, nhựa, sơn và chi tiết cách điện.
- Dầu cách điện hoặc chất lỏng cách điện đối với máy ngâm chất lỏng.
- Thép kết cấu cho thùng, nắp, kẹp; sứ xuyên, bộ chuyển nấc và phụ kiện.
3. Các công đoạn chính chế tạo máy biến áp
Trình tự tổng quát: Yêu cầu kỹ thuật → Thiết kế → Vật liệu → Gia công → Lắp ráp → Sấy → Đóng thùng/nạp dầu khi áp dụng → Thử nghiệm → Hoàn thiện → Đóng gói/xuất xưởng.
Tôn được cắt theo bản vẽ với kiểm soát ba via và kích thước, sau đó ghép lõi theo quy trình hạn chế khe hở và ứng suất. Dây quấn được quấn với lực căng, kích thước, chuyển vị và cách điện vòng/lớp được kiểm soát.
Ruột máy được lắp ráp, ép và đấu nối; các khoảng cách điện, đầu ra và kết cấu chịu lực ngắn mạch được kiểm tra. Đối với máy dầu, phần tác dụng được sấy để giảm ẩm, lắp vào thùng, hút chân không và nạp dầu theo quy trình. Thùng, cánh tản nhiệt và mối hàn phải được kiểm tra kín.
4. Hoàn thiện và thử nghiệm chế tạo máy biến áp
Sau lắp phụ kiện, máy được thử nghiệm theo kế hoạch: điện trở dây quấn, tỷ số và tổ đấu dây, tổn hao không tải/tải, điện áp ngắn mạch, thử điện môi và các phép thử khác theo hợp đồng. Thử nghiệm thường lệ, thử nghiệm điển hình và thử nghiệm đặc biệt có phạm vi khác nhau; không nên nói mọi máy đều thực hiện mọi phép thử.
5. Vật liệu ảnh hưởng hiệu suất và tuổi thọ khi chế tạo máy biến áp
Lõi từ và mối ghép ảnh hưởng tổn hao không tải; vật liệu và tiết diện dây quấn ảnh hưởng tổn hao tải và nhiệt; hệ cách điện quyết định khả năng chịu điện, nhiệt và cơ; chất lỏng cách điện ảnh hưởng truyền nhiệt và độ bền điện. Tuy nhiên chất lượng cuối cùng phụ thuộc cả thiết kế và quy trình, không chỉ “vật liệu tốt”.
>> Xem thêm:
- Điều gì ảnh hưởng đến tuổi thọ máy biến áp
- Vì sao tuổi thọ của máy biến áp thực tế thấp hơn thiết kế?
6. Kiểm soát chất lượng quan trọng trong chế tạo máy biến áp
- Kiểm soát đầu vào và chứng chỉ vật liệu.
- Truy xuất lô, dụng cụ đo và hiệu chuẩn.
- Kiểm soát độ ẩm và sạch trong khu vực cách điện.
- Kiểm tra công đoạn thay vì chờ đến thử nghiệm cuối.
- Phân tích sai lệch và lưu hồ sơ phục vụ bảo hành, vận hành.
7. Giai đoạn thiết kế điện từ, nhiệt và cơ trong chế tạo máy biến áp
Trước khi cắt tôn hay quấn dây, nhà sản xuất phải thực hiện tính toán điện từ để xác định số vòng dây, mật độ từ cảm, mật độ dòng, tổn hao và điện áp ngắn mạch Uk%; tính toán nhiệt để xác định độ tăng nhiệt, điểm nóng và đường truyền nhiệt; tính toán cơ để kiểm tra lực điện động ngắn mạch, lực ép, vận chuyển và rung. Ba nhóm bài toán liên kết chặt chẽ, nên mọi thay đổi vật liệu hoặc hình học đều phải được đánh giá đồng bộ.
Thiết kế được phát hành thành bản vẽ, bảng vật tư, quy trình công nghệ và kế hoạch kiểm tra. Quản lý thay đổi là yếu tố quan trọng: mọi thay vật liệu hoặc kích thước phải được đánh giá lại, không chỉ cập nhật bản vẽ.
8. Chế tạo lõi từ trong chế tạo máy biến áp
Tôn kỹ thuật điện được xẻ và cắt theo kích thước, góc và trình tự ghép xác định. Ba via, cong vênh, va đập và ứng suất cơ có thể làm tăng tổn hao cục bộ, rung và tiếng ồn. Kiểu ghép step-lap, trình tự xếp, lực kẹp và hệ thống tiếp địa lõi phải được kiểm soát; lõi chỉ được tiếp địa tại số điểm theo thiết kế, tránh nhiều điểm tiếp địa ngoài dự kiến tạo dòng tuần hoàn.
Sau ghép, lõi cần kiểm tra kích thước, khối lượng, cách điện giữa lá và tiếp địa theo quy trình. Một vật liệu tốt nhưng bị gia công sai có thể không đạt tổn hao thiết kế.
>> Xem thêm:
- Vật liệu lõi thép ảnh hưởng hiệu suất máy biến áp như thế nào?
- Các phương pháp làm mát máy biến áp khô và dầu
9. Chế tạo dây quấn trong chế tạo máy biến áp
Dây quấn có thể được chế tạo theo dạng lớp, xoắn ốc, đĩa, lá hoặc cáp chuyển vị tùy điện áp, dòng điện, phân bố điện trường và yêu cầu chịu ngắn mạch. Quá trình quấn phải kiểm soát lực căng, kích thước hướng kính/hướng trục, cách điện vòng/lớp, chuyển vị, spacer/đệm, kênh dầu và đầu ra. Sai lệch có thể ảnh hưởng kích thước, làm mát, điện trường và độ ổn định cơ khi ngắn mạch.
Mối nối phải có điện trở thấp, bền cơ và không tạo điểm nóng. Vật liệu đồng hoặc nhôm đòi hỏi quy trình nối và xử lý bề mặt phù hợp.
10. Sấy, lắp ruột máy và nạp dầu
Cellulose hút ẩm mạnh; độ ẩm làm giảm độ bền điện, tăng nguy cơ phóng điện và thúc đẩy lão hóa. Vì vậy thời gian tiếp xúc không khí, điều kiện phòng lắp ráp, chu trình sấy và biện pháp chống tái hấp thụ ẩm phải được quản lý. Sau khi ép và lắp ruột máy, các đầu nối, khoảng cách, nêm chèn và lực ép được kiểm tra trước khi đóng nắp.
Sấy là công đoạn chính để loại ẩm khỏi hệ thống cách điện rắn. Sau khi đạt trạng thái khô theo quy trình, ruột máy phải được bảo vệ khỏi tái hấp thụ ẩm. Với máy ngâm dầu, hút chân không trước hoặc trong quá trình nạp dầu, khi áp dụng, giúp hạn chế khí và ẩm tái xâm nhập, đồng thời hỗ trợ dầu thấm đầy cách điện cellulose. Chế độ chân không, nhiệt độ, tốc độ nạp và thời gian duy trì phụ thuộc kết cấu, cấp điện áp và quy trình của nhà sản xuất.
10. Hệ thống kiểm tra theo công đoạn chế tạo máy biến áp
| Công đoạn | Kiểm soát chính | Hồ sơ cần lưu |
| Vật liệu đầu vào | Chứng chỉ, kích thước, tính chất | Lô vật liệu và kết quả kiểm tra |
| Lõi từ | Kích thước, ba via, ghép, tiếp địa | Biên bản công đoạn |
| Dây quấn | Số vòng, kích thước, lực quấn, mối nối | Phiếu quấn và đo kiểm |
| Lắp ráp/sấy | Khoảng cách, lực ép, độ khô | Biểu đồ sấy và kiểm tra |
| Thùng/nạp dầu | Mối hàn, độ kín, chân không, dầu | Biên bản kín và nạp dầu |
| Thử nghiệm | Điện, nhiệt, cách điện theo kế hoạch | Phiếu thử và chứng chỉ xuất xưởng |
11. Phân biệt thử nghiệm thường lệ, điển hình và đặc biệt trong chế tạo máy biến áp
Thử nghiệm thường lệ (routine tests) được thực hiện trên từng máy theo tiêu chuẩn áp dụng và hồ sơ đặt hàng. Thử nghiệm điển hình (type tests) xác nhận đặc tính của thiết kế đại diện; chỉ sử dụng kết quả khi các điều kiện tương đồng được kiểm tra. Thử nghiệm đặc biệt (special tests) được thực hiện khi tiêu chuẩn hoặc hợp đồng yêu cầu.
Chứng kiến thử nghiệm không chỉ là xem con số cuối. Cần kiểm tra điều kiện đo, hiệu chuẩn, nhiệt độ quy đổi, sơ đồ đo, tiêu chí chấp nhận và sự nhất quán giữa nhãn máy, bản vẽ và kết quả.
>> Xem thêm:
- Những thông số kỹ thuật máy biến áp quan trọng nhất và ý nghĩa của chúng
12. Góc nhìn kỹ sư THIBIDI về chế tạo máy biến áp
Dây chuyền hiện đại giúp ổn định chất lượng, nhưng không thay thế thiết kế, kỷ luật quy trình và năng lực con người. Máy biến áp là sản phẩm có nhiều công đoạn khó nhìn thấy sau khi đóng thùng; vì vậy kiểm soát tại nguồn và truy xuất quan trọng hơn kiểm tra ngoại quan cuối cùng.
THIBIDI khuyến nghị khách hàng đánh giá nhà sản xuất trên bốn trụ: năng lực thiết kế, kiểm soát vật liệu, kiểm soát công đoạn và năng lực thử nghiệm. Chỉ nhìn máy móc hoặc nhà xưởng dễ bỏ sót phần quyết định.
13. Các điểm “không thể sửa” bằng thử nghiệm cuối trong chế tạo máy biến áp
Thử nghiệm xuất xưởng có thể phát hiện nhiều sai lệch nhưng không làm lại được lịch sử độ ẩm của cellulose, vết xước dây, ứng suất gia công lõi hoặc mối nối nằm sâu một cách dễ dàng. Vì vậy kiểm tra tại công đoạn phải được thiết kế để phát hiện lỗi trước khi bị che khuất.
Một máy đạt tỷ số và tổn hao chưa đủ chứng minh mọi khoảng cách, lực ép hoặc độ sạch đúng. Hệ thống chất lượng phải kết hợp đo lường, kiểm tra trực quan, xác nhận quy trình và truy xuất người–máy–vật liệu.
14. Quản lý sai lệch và thay đổi trong chế tạo máy biến áp
Khi kích thước dây, vật liệu cách điện hoặc nhà cung cấp thay đổi, cần đánh giá tác động đến tổn hao, nhiệt, điện trường, lực ngắn mạch và công nghệ. Cơ chế phê duyệt phải rõ ai có thẩm quyền và thử nghiệm xác nhận nào cần bổ sung.
Sản phẩm không phù hợp phải được nhận diện, cách ly và xử lý có hồ sơ. Việc sửa chữa phải có hướng dẫn, kiểm tra sau sửa và đánh giá ảnh hưởng đến bảo đảm kỹ thuật.
15. Checklist đánh giá năng lực nhà sản xuất máy biến áp
- Năng lực tính toán điện từ, nhiệt, cơ và quản lý thiết kế.
- Kiểm soát nhà cung cấp, đầu vào và truy xuất vật liệu.
- Thiết bị cắt tôn, quấn dây, sấy, chân không, nạp dầu và hiệu chuẩn.
- Kiểm soát sạch, ẩm, mối nối, lực ép và các điểm dừng kiểm tra.
- Phòng thử, năng lực thử, an toàn, độ không đảm bảo đo và lưu dữ liệu.
- Quy trình xử lý sai lệch, phản hồi hiện trường và cải tiến.
16. Câu hỏi thường gặp (FAQ)
16.1. Có thể đánh giá nhà máy chỉ qua dây chuyền tự động không?
Không. Tự động hóa quan trọng nhưng phải xem năng lực thiết kế, quy trình, con người, kiểm soát vật liệu, thử nghiệm và truy xuất.
16.2. Nạp dầu trước hay sau sấy khi chế tạo máy biến áp?
Dầu được nạp sau khi phần tác dụng đã hoàn tất quá trình làm khô và kiểm tra theo quy trình. Việc hút chân không trước hoặc trong khi nạp dầu phụ thuộc kết cấu, cấp điện áp và quy trình công nghệ của nhà sản xuất.
16.3. Thử nghiệm xuất xưởng có thay thế nghiệm thu tại hiện trường không?
Không. Hai giai đoạn có mục tiêu khác nhau và đều cần theo phạm vi dự án.
17. THIBIDI khuyến nghị
THIBIDI khuyến nghị đánh giá năng lực nhà sản xuất trên toàn bộ chuỗi thiết kế – vật liệu – công đoạn – độ ẩm và độ sạch – truy xuất – thử nghiệm. Thử nghiệm xuất xưởng không thay thế được việc kiểm soát các đặc tính đã bị che khuất sau khi đóng thùng, như độ ẩm cellulose, ứng suất lõi, lực ép, mối nối và khoảng cách cách điện.
————————————-
Tập thể tác giả THIBIDI:
- Nguyễn Hữu Khôi – Giám đốc Kỹ thuật;
- Nguyễn Anh Huy – Trưởng phòng Thiết kế;
- Đinh Mạnh Hùng – Trưởng phòng Kỹ thuật;
- Lê Xuân Sang – Trưởng phòng Dịch vụ khách hàng.
Nguồn tham khảo